轮胎胎圈钢丝胶高比例掺用再生胶配方及其制造方法
一、引言
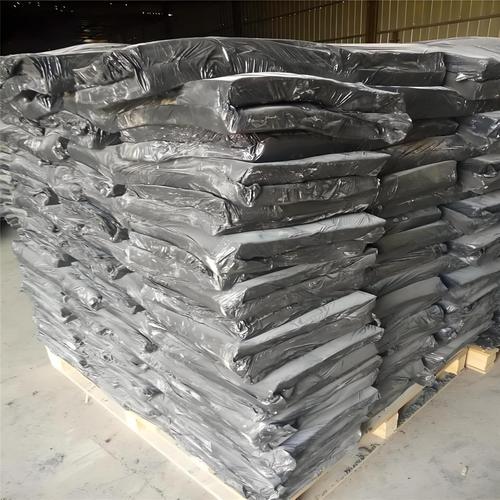
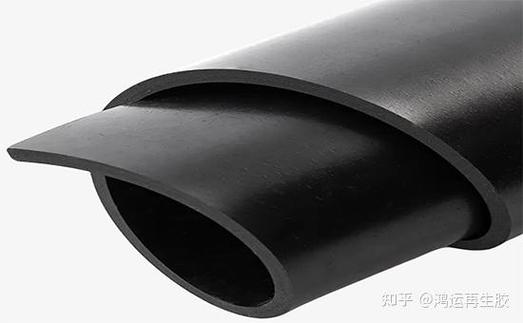
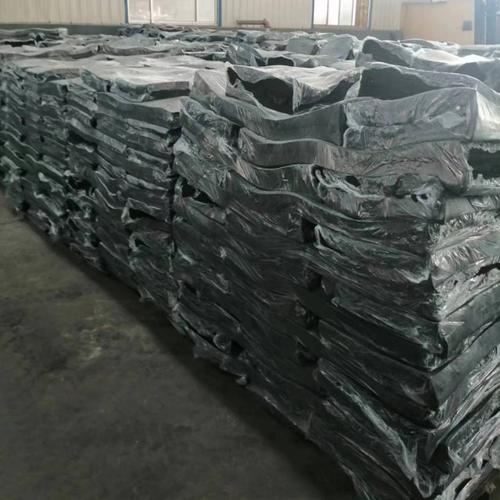
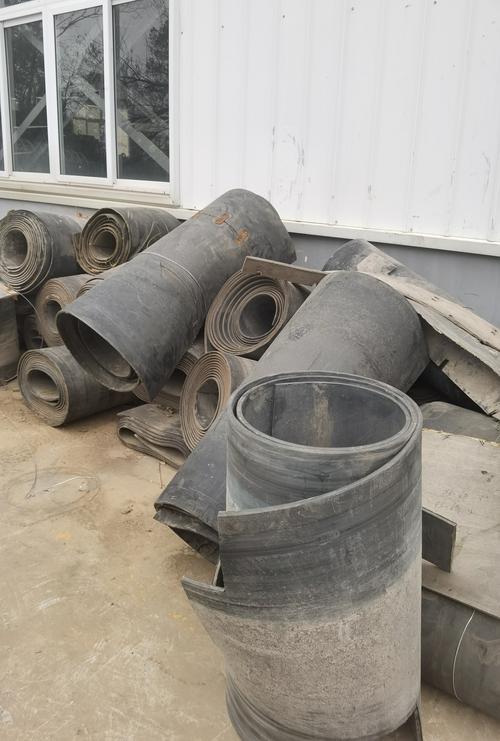
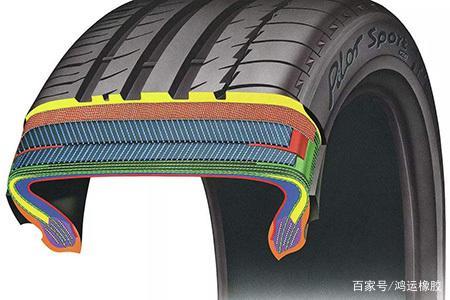
随着橡胶工业的快速发展,废旧轮胎等橡胶制品的回收利用日益受到重视。再生胶作为将废旧橡胶通过物理、化学方法再生得到的材料,不仅能够降低成本,还能减少环境污染。轮胎胎圈钢丝胶是轮胎的重要组成部分,要求具有较高的硬度、模量及与钢丝的粘合性能,传统上多采用天然橡胶或合成橡胶。通过合理的配方设计,可以高比例掺用再生胶,在保证性能的前提下显著降低成本。本文介绍一种轮胎胎圈钢丝胶高比例掺用再生胶的配方及其制造方法。
二、配方设计原则
- 高比例掺用再生胶:再生胶掺用量可达50~70份(以橡胶总100份计),显著降低原料成本。
- 保证物理机械性能:通过补强体系、硫化体系及粘合体系的优化,确保胶料硬度、拉伸强度、与钢丝的粘合强度满足胎圈要求。
- 改善工艺性能:再生胶可改善胶料的加工流动性,但需注意其与钢丝的粘合性,需添加粘合增进剂。
三、参考配方(质量份)
| 组分 | 份数 |
|------|------|
| 天然橡胶(NR) | 30 |
| 丁苯橡胶(SBR) | 20 |
| 再生胶(胎面再生胶) | 50 |
| 氧化锌 | 5 |
| 硬脂酸 | 2 |
| 防老剂4020 | 1.5 |
| 防老剂RD | 1 |
| 炭黑N330 | 30 |
| 白炭黑 | 10 |
| 硅烷偶联剂Si-69 | 1 |
| 芳烃油 | 5 |
| 粘合树脂(如SL-3020) | 4 |
| 钴盐(如Copper naphthenate) | 1.5 |
| 不溶性硫磺 | 4.5 |
| 促进剂NS | 1.2 |
| 防焦剂CTP | 0.2 |
合计:约167.9份(其中生胶+再生胶=100份)
四、制造方法
1. 原材料准备
- 再生胶需经过塑炼,使其门尼粘度适当降低,便于混炼。
- 天然橡胶和丁苯橡胶按常规进行塑炼。
2. 混炼工艺
采用两段混炼法:
- 一段混炼:将NR、SBR、再生胶加入密炼机中,混炼1~2分钟,加入氧化锌、硬脂酸、防老剂、炭黑、白炭黑、硅烷偶联剂、芳烃油、粘合树脂、钴盐等,混炼至温度达到140~150℃,排胶,下片冷却。
- 二段混炼:将一段混炼胶加入密炼机,加入不溶性硫磺、促进剂NS、防焦剂CTP,混炼至温度不超过100℃,排胶,下片冷却。
3. 硫化条件
- 硫化温度:145~155℃
- 硫化时间:根据厚度确定,一般30~40分钟
五、性能预期
| 性能项目 | 典型值 | 测试标准 |
|----------|--------|----------|
| 硬度(邵尔A) | 70~80 | GB/T 531.1 |
| 拉伸强度(MPa) | ≥15 | GB/T 528 |
| 拉断伸长率(%) | ≥250 | GB/T 528 |
| 与钢丝粘合强度(N/mm) | ≥25 | GB/T 16586 |
| 100%定伸应力(MPa) | ≥5.0 | GB/T 528 |
该配方通过高比例掺用再生胶,仍能满足胎圈钢丝胶的硬度、强度及粘合要求。
六、关键要点
- 再生胶选择:选用质量稳定的胎面再生胶,其橡胶烃含量高,灰分低。
- 粘合体系:采用钴盐与粘合树脂协同体系,提高与钢丝的粘合强度。
- 硫化体系:采用不溶性硫磺和次磺酰胺类促进剂,保证硫化平坦性和粘合性能。
- 补强体系:炭黑与白炭黑并用,提高胶料硬度和抗撕裂性能。
- 工艺控制:混炼温度和时间需严格控制,避免再生胶过度降解。
七、结论
本配方通过合理设计,可在轮胎胎圈钢丝胶中高比例掺用再生胶(50份),在保证各项性能满足要求的降低生产成本,减少环境污染,具有显著的经济效益和社会效益。实际生产中可根据具体再生胶质量和性能要求调整配方比例。
如若转载,请注明出处:http://www.xinxiangxs.com/product/4.html
更新时间:2026-11-03 07:13:02